






Produkcja przemysłowa
W Agencji UX Wzór otrzymacie interaktywny projekt oprogramowania dla produkcji przemysłowej, czy to systemu kontroli jakości, czy systemu MES z terminalem operatora, czy aplikacji utrzymania ruchu, a wdrożyć go może nasz zespół lub Wasi programiści. Dla producentów zaprojektowaliśmy m.in. strony internetowe SpotOn, firmy wykonującej konstrukcje stalowe od projektu po montaż, i Trimet, producenta osprzętu żeglarskiego i siatek zgrzewanych.




Wyzwania
W jakich wyzwaniach pomagamy w produkcji przemysłowej?
Nasze podejście
Projektując terminal operatora, dajemy listę przyczyn, z której przestój zgłasza się jednym dotknięciem, na polach dość dużych dla dłoni w rękawicy. Brygadzista poprawia wpisy swojej zmiany, zanim ją zamknie, więc rano kierownik czyta ten sam przestój i tę samą przyczynę co operator.
Zakres usług
Nasze podejście
Alarmy na panelu HMI porządkujemy według priorytetu i każdemu poziomowi dajemy własny kolor i kształt, a gdy odzywa się kilka naraz, na pierwszy plan wychodzi najważniejszy, razem z miejscem na maszynie, którego dotyczy. Operator zaczyna od tego, co wskazał ekran, zamiast przewijać listę.
Zakres usług
Nasze podejście
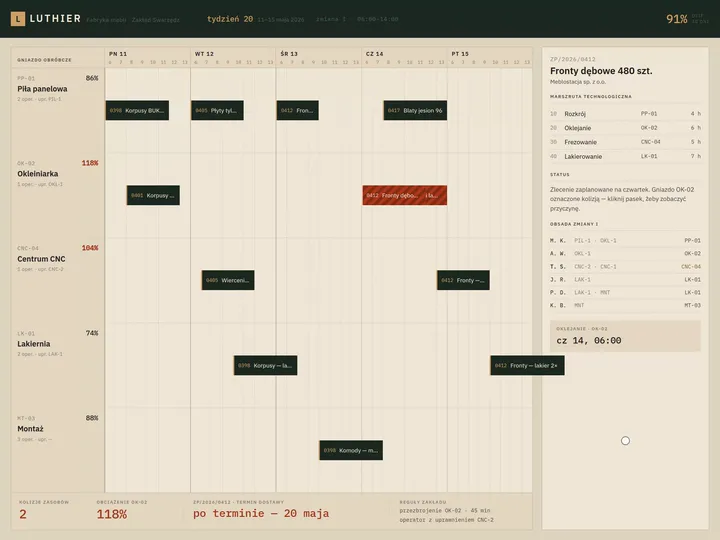
Harmonogram produkcji układamy tak, że planista przeciąga zlecenie na wykresie Gantta i od razu widzi skutek: przeciążone gniazdo, brak operatora z uprawnieniami, termin dostawy po czasie. Tak zaprojektowaliśmy Luthiera, harmonogram produkcji z tablicą gniazd, w którym jedno upuszczenie paska przeplanowuje resztę tygodnia.
Zakres usług
Dla kogo
Dla jakich firm z produkcji przemysłowej projektujemy oprogramowanie?
MES i terminale operatora
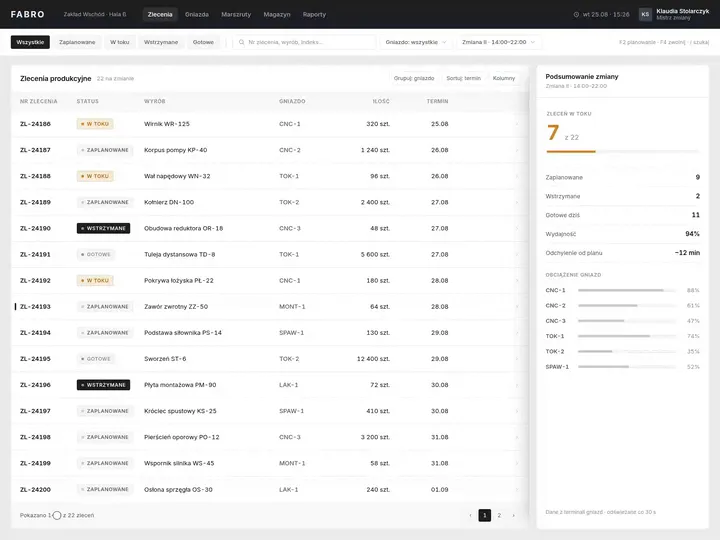
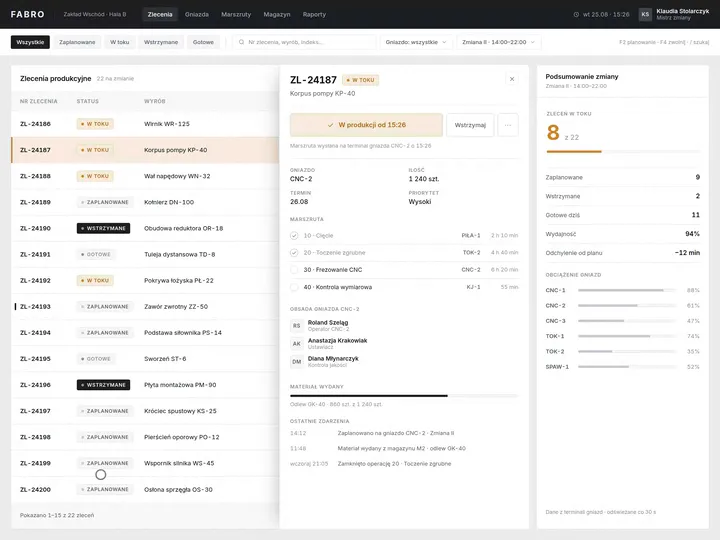
Zakłady, w których operator melduje przy stanowisku sztuki dobre, braki i przestoje, a brygadzista i kierownik produkcji rozliczają z tego zmianę. Zaprojektowaliśmy Fabro, tablicę zleceń produkcyjnych, w której klik w zlecenie otwiera jego marszrutę i obsadę, a zwolnienie do produkcji od razu zmienia licznik zleceń w toku. Na terminalu przy stanowisku zostaje tylko to, co zgłasza się w ciągu zmiany, a zestawienia trafiają do kierownika.
ERP i planowanie materiałów (MRP)
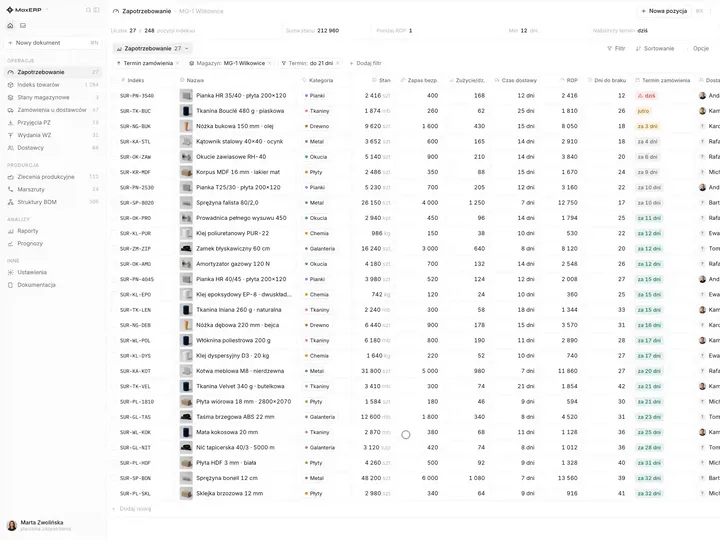
Producenci, u których planista rozkłada zlecenia na gniazda, a zaopatrzeniowiec pilnuje, żeby materiału nie zabrakło w połowie serii. W MaxERP, systemie ERP z modułem zaopatrzenia, zaprojektowaliśmy raport, który pokazuje dzień, w którym stan surowca spadnie poniżej zapasu bezpieczeństwa, i podsuwa gotowe zamówienie do dostawcy. Harmonogram i zakupy opieramy na tych samych danych, żeby planista nie obiecywał terminu, na który nie ma materiału.
Kontrola jakości i karta kontrolna
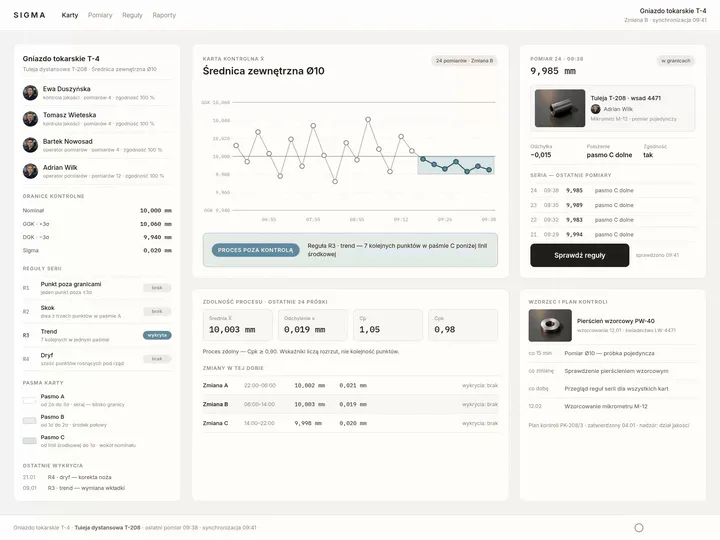
Działy jakości, w których kontroler po każdym pomiarze stawia punkt na karcie kontrolnej, a inżynier jakości decyduje, kiedy zatrzymać proces. W Sigmie, systemie kontroli jakości z kartą kontrolną, reguły serii sprawdzają układ ostatnich punktów i zapalają się przy trendzie, choć żaden pomiar nie przekroczył jeszcze granicy. Kontroler widzi przy karcie, która reguła zadziałała i przy których pomiarach.
Panele HMI i SCADA
Producenci maszyn i linii, którzy oddają klientowi maszynę razem z panelem operatora, oraz zakłady, w których całą halę widać w SCADA. Operator reaguje na tym ekranie na alarmy przez całą zmianę, często w rękawicach, dlatego projektując panel, zaczynamy od listy alarmów i hierarchii ekranów, od widoku całej linii po szczegóły jednego urządzenia.
CMMS i utrzymanie ruchu
Zakłady z własnym utrzymaniem ruchu, w których technik dostaje zgłoszenia awarii i przeglądy na telefon w drodze przez halę, a usterkę zgłasza operator przy maszynie. Zgłoszenie zaczyna się od zeskanowania kodu, więc technik od razu widzi historię napraw urządzenia, a przestój dostaje przyczynę, o którą produkcja i utrzymanie ruchu nie muszą się potem spierać.

Dlaczego my?
Dlaczego warto wybrać naszą agencję UX?
-
Krótsza droga od awarii do naprawy
Technik, który dostaje zgłoszenie z nazwą maszyny i zdjęciem usterki, zaczyna naprawę bez oddzwaniania do operatora. Linia rusza szybciej, a utrzymanie ruchu odzyskuje czas, który dziś idzie na telefony.
-
Mniej części w sortowaniu i reklamacjach
Kontroler, który dostaje sygnał o rozregulowaniu procesu w trakcie serii, zatrzymuje ją, zanim powstanie partia do sortowania. Do Waszych klientów trafia mniej części, które wracają jako reklamacja.
-
Krótsze przyuczenie do stanowiska
Nowa osoba szybciej poznaje terminal i panel, na których stoi tylko to, czego operator potrzebuje na swojej zmianie, niż ekran z całym systemem. Wolne stanowisko obsadzacie wtedy bez długiego szkolenia z obsługi oprogramowania.
-
Seniorski zespół
Zespół seniorskich projektantów UX, który od dziewięciu lat projektuje interfejsy, dziś dla dużych organizacji, SaaS-ów i software house'ów. Waszym terminalem operatora czy panelem maszyny zajmą się seniorzy, od rozpoznania przy maszynach po odbiór.
-
Sprawdzone zaufanie klientów
Projektowaliśmy dla 115 marek i większość z nich wraca do nas z kolejnym projektem.
-
Wyższa jakość dzięki AI
Projektant z narzędziami AI sprawdza więcej wariantów karty kontrolnej czy listy alarmów, niż zdążyłby narysować ręcznie, i wybiera z nich ten, który działa. Do Was trafia wersja sprawdzona, a nie pierwsza, która powstała.
Proces
Jak zaprojektujemy system dla produkcji przemysłowej krok po kroku?
-
Rozmowa z Waszym zespołem
Ustalamy cele i systemy, na których dziś pracuje hala
Siadamy z osobami odpowiedzialnymi za produkcję, jakość, utrzymanie ruchu i planowanie. Razem wybieramy jeden proces do zmiany, na przykład zgłaszanie przestojów albo przeplanowanie po awarii, spisujemy systemy, z którymi projekt musi współpracować, i ustalamy mierniki sukcesu.
Kluczowe kroki
- Rozmowa z kierownikami produkcji, jakości, utrzymania ruchu i planowania
- Przegląd systemów: ERP, MES, SCADA, CMMS
- Wybór procesu, od którego zaczynamy
- Uzgodnienie mierników: przestoje z przyczyną, braki, czas od zgłoszenia do naprawy
Rezultaty
- Brief projektu
- Mapa systemów i ich właścicieli
- Lista mierników
- Zakres pierwszego etapu
-
Rozpoznanie na hali
Oglądamy pracę przy maszynach, na każdej zmianie
Stajemy przy stanowisku operatora, idziemy z technikiem utrzymania ruchu na obchód i siadamy przy planiście, kiedy układa tydzień od nowa po awarii. Zapisujemy obejścia: kartkę z przestojami przy maszynie, telefon do utrzymania ruchu zamiast zgłoszenia, arkusz otwarty obok ERP.
Kluczowe kroki
- Obserwacja stanowisk na zmianie dziennej i nocnej
- Obchód z technikiem utrzymania ruchu
- Rozmowa z planistą przy harmonogramie
- Wywiady z operatorami i brygadzistami
- Przegląd zgłoszeń awarii i raportów zmianowych
Rezultaty
- Raport z badań
- Mapa procesu z obejściami
- Lista problemów z priorytetem
-
Interaktywny projekt systemu
Projekt, który klikają operatorzy, technicy i planiści
Ekrany powstają od razu na docelowe urządzenia: terminal przy maszynie, panel operatora, telefon technika, monitor planisty. Prototyp sprawdzamy z operatorami i technikami przy stanowiskach, na których będą z niego korzystać, a poprawki wprowadzamy przed przekazaniem programistom.
Kluczowe kroki
- Architektura ekranów pod role: operator, brygadzista, kontroler jakości, technik, planista
- Interaktywny projekt na docelowe urządzenia
- Stany wyjątków: przestój, alarm, pomiar poza granicą, brak materiału
- Testy prototypu z użytkownikami
Rezultaty
- Interaktywny projekt wszystkich ekranów
- Biblioteka komponentów
- Opis zachowania przy wyjątkach
- Raport z testów prototypu
-
Wdrożenie albo przekazanie projektu
Nowe ekrany trafiają na halę razem z integracjami
Projekt wdraża nasz zespół albo przekazujemy go Waszym programistom lub dostawcy systemu. W obu przypadkach rozpisujemy, skąd każdy ekran bierze dane: z ERP, z MES-u, ze sterowników maszyn przez OPC UA albo z CMMS, żeby wdrożenie nie zatrzymało linii.
Kluczowe kroki
- Specyfikacja ekranów i pól dla programistów
- Mapa integracji: ERP, MES, sterowniki i OPC UA, SCADA, CMMS, przyrządy pomiarowe
- Wsparcie zespołu wdrożeniowego
- Testy na danych testowych przed startem
Rezultaty
- Działający system albo pakiet do wdrożenia
- Specyfikacja integracji
- Raport z testów przed startem
-
Pomiar po starcie
Sprawdzamy na danych z hali, czy zmiana zadziałała
Po starcie porównujemy przestoje zgłoszone z przyczyną, liczbę braków i czas od zgłoszenia awarii do naprawy z pomiarem sprzed zmiany. Kolejność następnych poprawek ustalamy z tego porównania, a nie z listy życzeń.
Kluczowe kroki
- Pomiar przestojów i braków po starcie
- Przegląd zgłoszeń awarii po zmianie
- Rozmowy z operatorami i technikami po starcie
- Plan kolejnych poprawek
Rezultaty
- Raport z pomiaru
- Lista poprawek z priorytetem
- Plan rozwoju systemu
Metody i technologie
Systemy i standardy, z którymi pracujemy w produkcji przemysłowej
-
SAP i Comarch ERP XL
Gdy zakład planuje produkcję w SAP albo w Comarch ERP XL, zlecenia, marszruty i stany leżą w systemie, który obsługuje całą firmę, a nie tylko halę. W takim wdrożeniu od pierwszego spotkania ustalamy z Waszym zespołem ERP, które widoki stawiamy obok systemu, a które trzeba zmienić w samym ERP.
-
ISA-95
ISA-95, czyli norma IEC 62264, opisuje wymianę informacji między systemami planowania przedsiębiorstwa, takimi jak ERP, a systemami sterowania produkcją, takimi jak MES. Gdy Wasze systemy wymieniają dane według tej normy, ekrany terminala i planowania układamy na tych samych pojęciach, żeby programiści nie tłumaczyli pól między systemami.
-
OPC UA
OPC UA, czyli norma IEC 62541, to standard, w którym maszyny i sterowniki różnych producentów przekazują dane oprogramowaniu. Gdy Wasze maszyny go udostępniają, licznik sztuk i stan maszyny trafiają na terminal same, więc operatorowi zostaje wpisanie przyczyny przestoju.
-
ISA-101
ISA-101 to seria norm o projektowaniu, wdrażaniu i utrzymaniu interfejsów HMI w automatyce procesowej, pisana po to, żeby operator popełniał mniej błędów. Gdy zakład opiera na niej swoje zasady ekranów, projektujemy panel w ramach tych zasad, zamiast rysować wizualizację od nowa.
-
Rozporządzenie w sprawie maszyn
Rozporządzenie (UE) 2023/1230 w sprawie maszyn, które stosuje się od 20 stycznia 2027 r., wymaga wyeliminowania albo ograniczenia do możliwego minimum niewygody, zmęczenia oraz fizycznego i psychicznego napięcia odczuwanego przez operatora w zamierzonych warunkach użytkowania, z uwzględnieniem co najmniej wymienionych w nim zasad ergonomii, wśród których jest dostosowanie interfejsu człowiek-maszyna do możliwych do przewidzenia cech charakterystycznych operatorów; wymaganie ma zastosowanie jedynie wtedy, gdy w przypadku danej maszyny istnieją odpowiednie zagrożenia, gdy jest ona użytkowana zgodnie z warunkami przewidzianymi przez producenta lub w przewidywalnych sytuacjach odbiegających od normy. Przy projekcie panelu zapisujemy, dla jakich operatorów i warunków pracy dobraliśmy jego układ.
-
Scenariusze zmiany
Scenariusze zmiany to sposób, w jaki sprawdzamy prototyp: operator, technik i planista przechodzą w nim zmianę z awarią maszyny, pilnym zleceniem i pomiarem poza granicą. Widać wtedy, jak system zachowuje się w chwilach, dla których się go kupuje, a nie tylko w spokojny dzień.
Realizacje
Realizacje dla produkcji przemysłowej
Są wśród nich strony internetowe, katalogi produktowe, folder reklamowy i identyfikacja wizualna dla producentów i firm przemysłowych, od konstrukcji stalowych po meble.
-
Produkcja przemysłowa
Swish
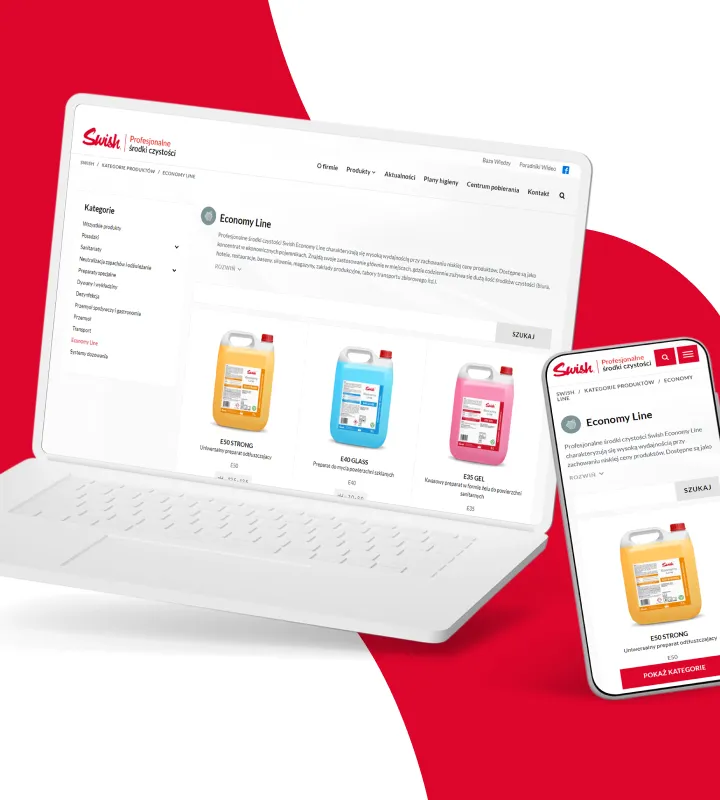
Czytaj case studyOpracowaliśmy projekt UX/UI dla katalogu internetowego produktów firmy Swish, skupiając się na automatyzacji procesów i wdrożeniu no-code na WordPress.
-
Produkcja przemysłowa
NXC Liquid Cooling
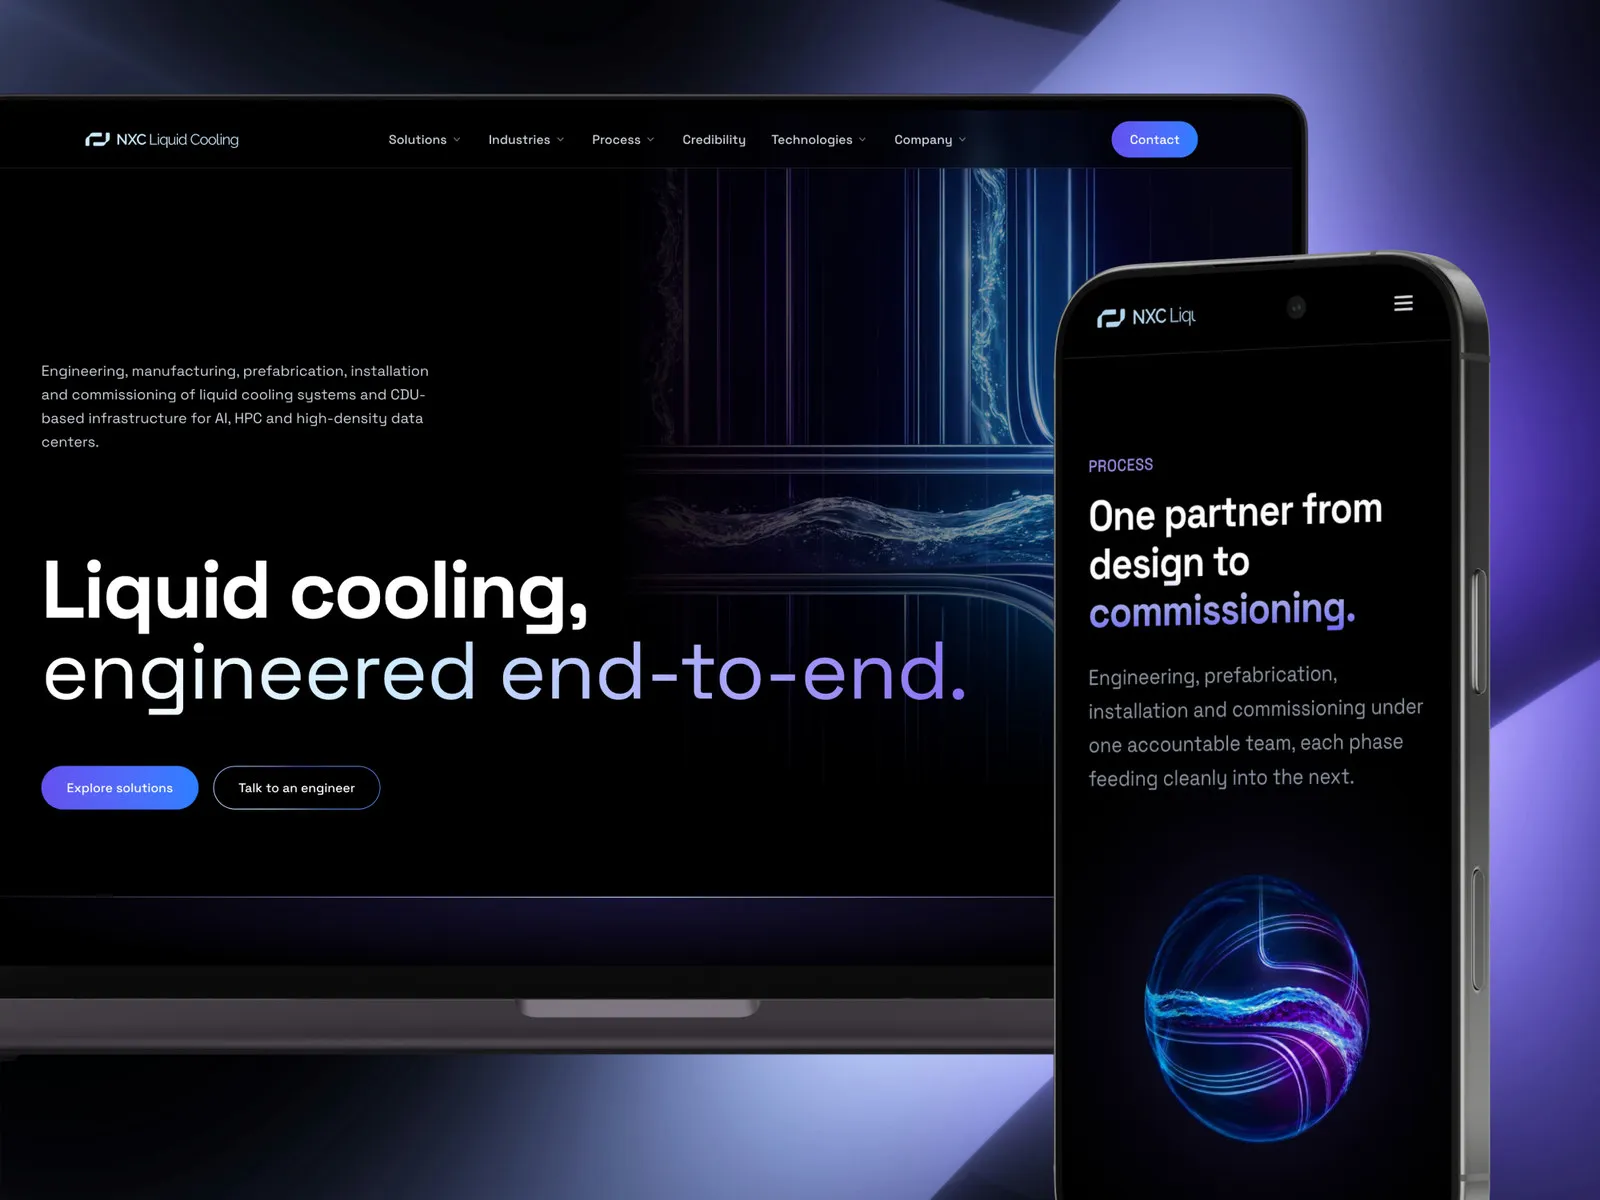
Zobacz projektSerwis NXC - wrocławskiej firmy, która projektuje, prefabrykuje, montuje i uruchamia systemy chłodzenia cieczą oraz infrastrukturę CDU dla centrów danych AI i HPC. Ciemny interfejs w Space Grotesk, dwadzieścia podstron w czterech przekrojach (rozwiązania, branże, proces, technologie) i angielskie treści pisane pod inżyniera, nie pod wyszukiwarkę.
-
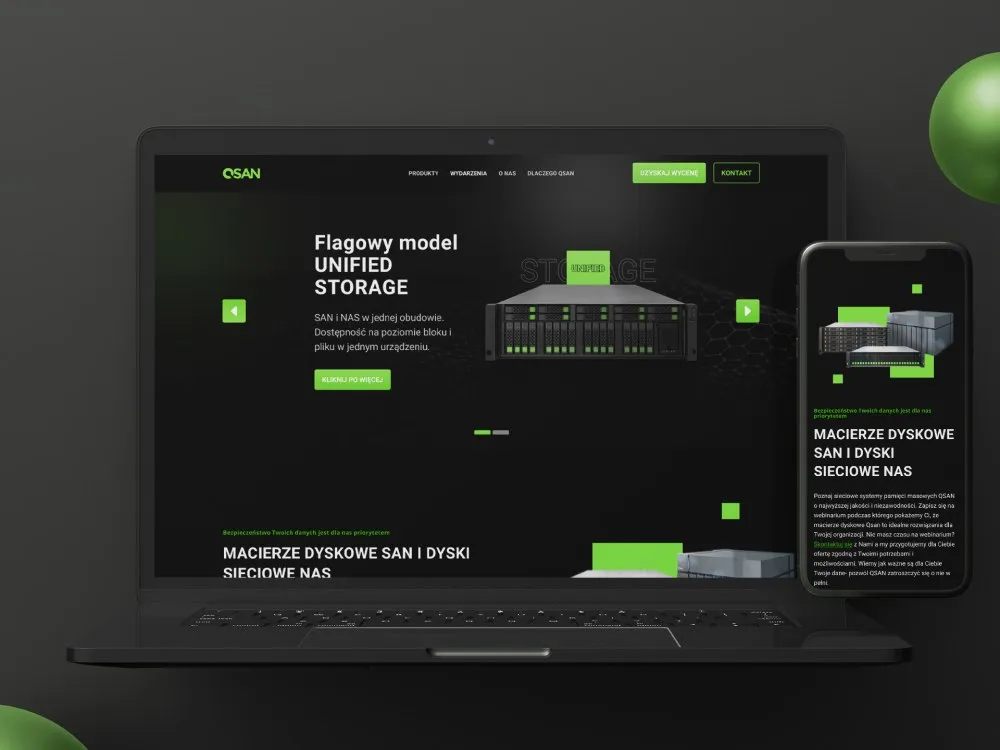
DAGMA
Strona produktowa macierzy dyskowych QSAN
-
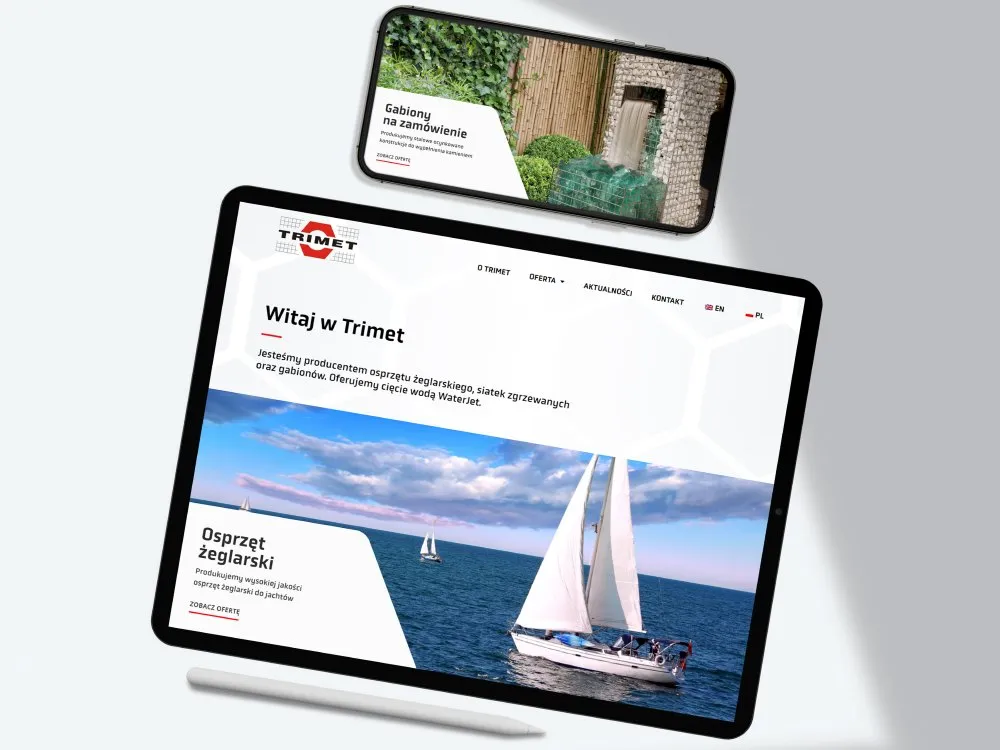
Trimet
Strona producenta osprzętu żeglarskiego
-
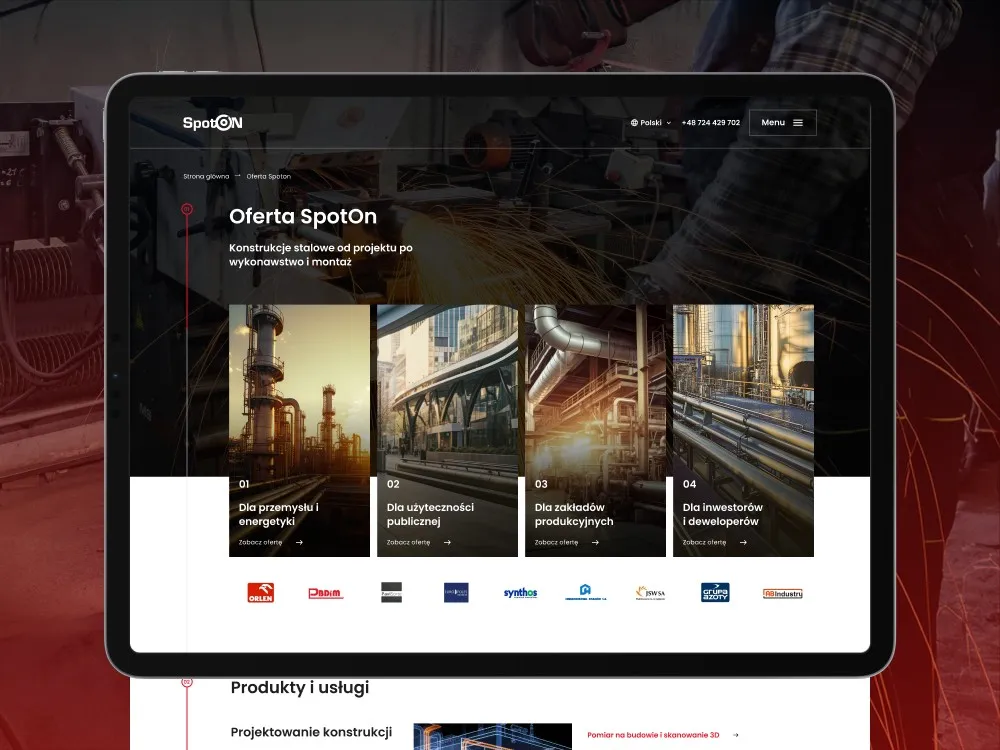
SpotOn
Serwis producenta konstrukcji stalowych
-
SpotOn
Identyfikacja wizualna firmy spawalniczej
-
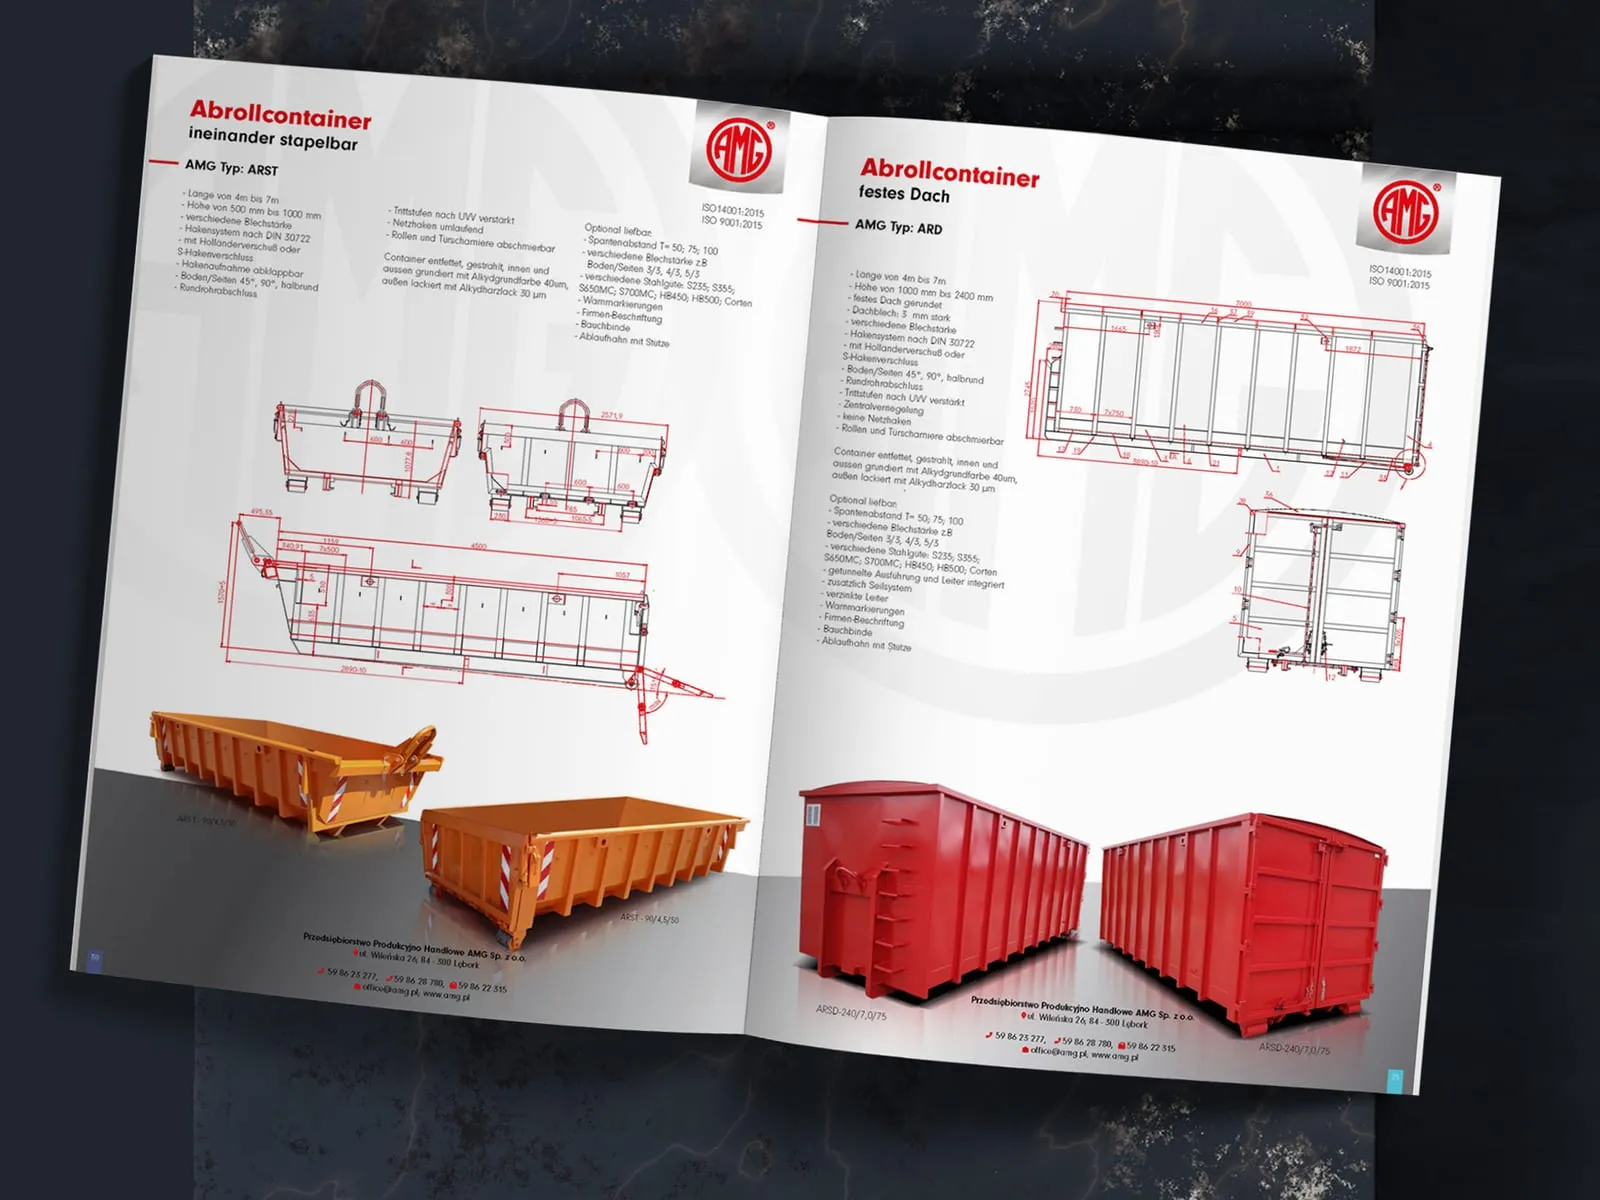
AMG
Katalog kontenerów i konstrukcji stalowych
-
Arcom
Katalog systemu antresol magazynowych
-
ADRK Furniture
Katalog producenta mebli
- Zobaczcie, co jeszcze tworzymy Projekty
Zamów projekt oprogramowania dla produkcji przemysłowej
Terminal operatora, kartę kontrolną i aplikację utrzymania ruchu projektuje jeden zespół, od badań przy maszynie po wdrożenie.
Opinie klientów
Co mówią nasi klienci
„Współpraca z Agencją UX Wzór przy tworzeniu strony dla NXC Liquid Cooling przebiegła niezwykle sprawnie i profesjonalnie. Zespół wyróżnia się świetnym, partnerskim podejściem oraz elastycznością na każdym etapie prac. Dużym atutem było projektowanie bezpośrednio w kodzie, co znacznie skróciło czas wdrożenia, zapewniając przy tym doskonałą jakość techniczną i wizualną serwisu. Efekt końcowy w 100% spełnia nasze oczekiwania. Zdecydowanie polecam Wzór jako solidnego partnera.”

„Agencja UX Wzór już od dwóch lat dostarcza naszej firmie projekty stron internetowych oraz landing page. Każdy projekt był solidnie zaplanowany i sprawnie zrealizowany. Szczególnie doceniamy proces kreatywny, podczas którego Wzór generuje wiele kreacji do wyboru.”
„Strona, jaką przygotowała dla nas Agencja UX Wzór, działa szybko i sprawnie już od kilku lat. Aktualizacja treści jest bardzo prosta, dzięki czemu możemy sami na bieżąco informować o zbliżających się wydarzeniach. Cała oprawa graficzna świetnie wpisała się w nasze oczekiwania, a zespół doradził nam rozwiązania techniczne.”

































Zespół
Kto zaprojektuje Wasz system dla produkcji przemysłowej?
-

Aleksandra Bondar
Senior UX/UI Designer
Zobacz profilJak mogę Wam pomóc?
„Zaprojektuję terminal operatora i kartę kontrolną na urządzenia z Waszej hali i sprawdzę je z operatorami na ich zmianie, w rękawicach.”
-

Katarzyna Adamczuk
Prezes, Analityk Biznesowy
Zobacz profilJak mogę Wam pomóc?
„Ustalę, jak zlecenie przechodzi z ERP do MES-u i dalej na terminal przy stanowisku, żeby planista, operator i kierownik widzieli te same dane.”
-
Patryk Korycki
CEO, Analityk Biznesowy
Zobacz profilJak mogę Wam pomóc?
„Uzgodnię z Wami zakres i kolejność prac, a przy wdrożeniu dopilnuję połączeń z ERP, sterownikami maszyn i systemem utrzymania ruchu.”
-
Pytania
Najczęstsze pytania o oprogramowanie dla produkcji przemysłowej
Co to jest system MES?
System MES to oprogramowanie, w którym zakład na bieżąco rejestruje wykonanie produkcji: zlecenia, wyprodukowane sztuki, braki, przestoje i zużycie materiałów, często automatycznie z maszyn. Operator melduje w nim pracę na terminalu przy stanowisku, a kierownik produkcji widzi stan zmiany bez czekania na raport. Pracę nad MES-em zaczynamy od meldunku przy stanowisku, bo z niego biorą się wszystkie późniejsze wskaźniki.
Czym różni się MES od ERP?
MES różni się od ERP poziomem szczegółu: ERP obejmuje planowanie, zakupy i finanse całej firmy, a MES śledzi wykonanie produkcji na hali, maszyna po maszynie i zmiana po zmianie. ERP przekazuje do MES-u plany i zlecenia, a MES zwraca potwierdzenia realizacji i zużycie materiałów. W obu systemach trzymamy te same nazwy zleceń i pól, żeby planowanie i hala mówiły o tym samym.
Co to jest OEE?
OEE, czyli całkowita efektywność wyposażenia, to wskaźnik wykorzystania maszyn liczony jako iloczyn trzech składowych: dostępności, wydajności i jakości. Jego wartość zależy od tego, jak rzetelnie operatorzy meldują przestoje i braki. Dlatego projektując terminal, na pierwszym miejscu stawiamy szybkie i jednoznaczne zgłaszanie przestoju z przyczyną.
Co to jest system CMMS?
System CMMS to oprogramowanie działu utrzymania ruchu, w którym zakład rejestruje zgłoszenia awarii, planuje przeglądy maszyn i prowadzi historię napraw oraz części zamiennych. Technik dostaje w nim zadania na tablecie albo telefonie. Formularz, którym operator zgłasza usterkę, układamy tak, żeby dało się go wypełnić bez odchodzenia od stanowiska.
Co to jest panel HMI?
Panel HMI to ekran, na którym operator steruje maszyną albo linią, śledzi jej parametry i reaguje na alarmy; HMI to skrót od angielskiego human-machine interface, czyli interfejs człowiek-maszyna. Producenci maszyn dostarczają go razem z maszyną. Operator często patrzy na panel z kilku kroków, w trakcie pracy, dlatego stan urządzenia i bieżące wartości dostają na nim największy krój.
Czym różni się HMI od SCADA?
HMI to interfejs operatora jednej maszyny albo stanowiska, a SCADA to system nadzoru nad całą linią albo obszarem produkcji, z wizualizacją, alarmami i zdarzeniami, trendami historycznymi i raportami. Operator przy maszynie patrzy na panel HMI, a w sterowni na ekrany SCADA z wielu maszyn naraz. W SCADA najwięcej uwagi dajemy przejściu z widoku zbiorczego do urządzenia, którego dotyczy alarm.
Co to jest system APS?
System APS to oprogramowanie do zaawansowanego planowania i harmonogramowania produkcji, które układa harmonogram z uwzględnieniem ograniczonych zasobów: maszyn, materiałów, ludzi i narzędzi. Planista pracuje w nim zwykle na wykresie Gantta i przeplanowuje produkcję po awarii maszyny, braku komponentów albo nieobecności pracownika z kluczowymi uprawnieniami. Zmianę w harmonogramie pokazujemy razem z terminami zleceń, które przesunie, zanim planista ją zatwierdzi.
Co to jest karta kontrolna?
Karta kontrolna to wykres kolejnych pomiarów procesu w czasie, z linią centralną oraz górną i dolną granicą kontrolną, najczęściej w odległości trzech odchyleń standardowych od linii centralnej. Służy do wykrycia, że proces się rozregulowuje, zanim zacznie produkować części niezgodne. Na ekranie kontrolera stawiamy kartę obok ostatnich pomiarów serii, żeby porównywał je bez przełączania widoku.
Czy można zmienić interfejs MES bez wymiany systemu?
Interfejs MES-u zmienia się bez wymiany systemu, gdy nowe ekrany pobierają i zapisują dane przez interfejs systemu, a zlecenia, wskaźniki i reguły liczy dalej ten sam MES. Zmienia się wtedy to, co widzą operator i kierownik, a logika produkcji zostaje bez zmian. Zmiany w samej logice spisujemy osobno, jako zadanie dla dostawcy systemu.
Powiązane usługi
Powiązane usługi dla produkcji przemysłowej
Wiecie, że operatorzy omijają terminal i meldują przestoje na kartce.
Zacznijmy od sprawdzenia, w którym miejscu meldunku operator rezygnuje z systemu.
Planujecie wdrożenie MES-u albo wymianę ERP.
Ustalimy, czego potrzebują hala, planowanie i utrzymanie ruchu, zanim wybierzecie dostawcę.
Macie projekt panelu albo terminala i chcecie sprawdzić go z operatorami.
Omówimy go z Wami albo przygotujemy prototyp do testów przy maszynie.